
СУХИЕ РЕАКТОРЫ | ЭЛЕКТРИЧЕСКИЕ РЕАКТОРЫ СРАВНЕНИЕ КОНСТРУКЦИЙ
НИПО РусЭнерго™ | Сравнение Технологий | Преимущества монолитных электрических реакторов
РТСТ ǀ РТСТГ ǀ РШОС ǀ РКОС ǀ XKGKL ǀ BKGKL ǀ FKGKL
В условиях развития электросетей и увеличения их мощности и напряжения с середины 70-х годов 20 века, на смену сборным конструкциям реакторов с изолированным проводником, пришли реакторы с вакуумной литой изоляцией. Именно такая конструкция является надежной на высокие токи и обеспечивает стабильную работу в заявленный эксплуатационный период 25-30 лет. Данная оценка является исторически сложившейся и объективно признанной и такими предприятиями как Siemens (Германия), General Electric (США), Nokian Capaсitor (Финляндия), Coil Innоvation (Австрия) и другими.
С точки зрения надежной и стабильной работы токоограничивающего реактора стоит отметить следующие важные физические свойства.
- Электродинамическая стойкость
- Равномерный нагрев обмоток, отсутвие локльных перегревов
Производители реакторов сборных конструкций, как правило все преимущества концентрируют в свойствах провода и его изоляции, а именно:
- Экономия на снижении вихревых токов
- Термическая стойкость изоляции
Объективно стабильная и продолжительная работа реактора определяется гораздо более широким спектром свойств, которые у сборных конструкции «как морально устаревшей технологии», к сожалению, отсутствуют, в связи с чем, кроме свойств проводника, такие реакторы никак не оптимизированы к требованиям времени и мощностям токов.
На сегодняшний день, при проектировании реакторов является качество его исполнения, низкие потери, Q-Фактор и конечно же многоэтапный технологический процесс (культура производства) и соответственно рабочая температура реактора при эксплуатации в номинальных токах при полной нагрузке. Для работы в условиях современных электросетей, применяется комплексное моделирование конструкции, обеспечивается точный расчет плотности тока, высокоточные автоматизированные намоточные станки, вакуумные камеры, автоклавы для запекания, используются технологии защиты от физических и химических реакций при эксплуатации. Только при таком подходе по объективной мировой практике реактор в действительности обладает заявленными физическими свойствами и отвечает требованиям надежности и безопасности.
Монолитные токоограничивающие реакторы отличаются особыми физическими свойствами устойчивости к различным механическим, динамическим, термическим воздействиям, что обеспечивает наивысшую надежность и серьезную энергоэффективность токоограничивающих реакторов 10 кВ, по сравнению с аналогами, выпускаемыми заводами-производителями. Монолитные токоограничивающие реакторы — это современные высоковольтные устройства, предназначенные для ограничения токов короткого замыкания (КЗ) в электрических сетях 6–550 кВ. Они отличаются от традиционных конструкций использованием передовых технологий изоляции и механической фиксации обмоток, что обеспечивает высокую надежность, долговечность и минимальные эксплуатационные затраты
Однако в России существующие производители работают по правилу: «Зачем что-то менять, если и так покупают». Таким образом, рынок своим не желанием понимать качественные свойства приобретаемого оборудования, изучать современные технологии, стимулирует регресс развития технологий производства. При том, что цена на сборные конструкции в связи с простой их сборки является завышенной и переоцененной.
Имея подтвержденный опыт производства и эксплуатации реакторов на ток от 50 до 10000 А с индуктивным сопротивлением от 0,07 до 100 Ом и рабочим напряжением от 0,4 до 550 кВ, предприятие постоянно развивается и осваивает новые технологии и виды продукции. На сегодняшний день, при проектировании реакторов, применяется комплексное моделирование конструкции, обеспечивается точный расчет плотности тока, высокоточные автоматизированные намоточные станки, вакуумные камеры, автоклавы для запекания, используются технологии защиты от физических и химических реакций при эксплуатации. Только при таком подходе по объективной мировой практике реактор в действительности обладает заявленными физическими свойствами и отвечает требованиям надежности и безопасности. За основу технологии был взят опыт разработки и производства ведущих компаний в этой отрасли, таких как Coil Innovation и Nokian Capacitors и доработан с учетом российских условий эксплуатации. Для изготовления реакторов, используется провода (круглый, прямоугольный) с комбинированной стекловолокнистой изоляцией в эпоксидной смоле.
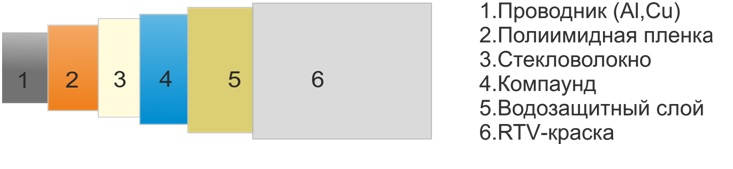
Для изготовления обмоток реактора производства, используется специальный провод с комбинированной изоляцией в компаунде. Изоляция провода выдерживает повышенные температуры на протяжении длительного времени без изменения своих свойств. Провод выдерживает воздействие открытого огня и при этом не горит.
Структура провода типа
с комбинированной изоляцией в компаунде
Преимущество данного решения (проводника) заключается в высокой степени защиты алюминиевого проводника от соприкосновения с окружающей средой, высокой механической и электрической прочностью изоляции. Наличие двух слоев стеклонити поверх полиимидной пленки и стеклонитей позволяет производить многократный цикл пропитки-запечки, используется технология мокрой намотки и технология высокотемпературного отверждения. Каждый проводник наматывается различным слоем изоляции в соответствии с требованием напряжения.
Катушки реактора выполнены в виде многопараллельных обмоток с вертикальными каналами для охлаждения. Намотка осуществляется на автоматизированных-высокоточных станках с плавной регулировкой скорости вращения и регулировкой момента вращения на валу двигателя, с точной настройкой натяжки-подтяжки провода. (от натяжки провода зависит коофициент заполнения обмотки и электромагнитные свойства реактора)
В процессе намотки происходит герметизация стекловолокном, смоченным в эпоксидной смоле, с использованием технологии мокрой намотки, а затем запекается циклическим повышением температуры в вакууме, вакуум исключает образование зазоров и микротрещин в обмотке, и повышает ее надежность. Степень защиты реактора IP67 (Водонепроницаемый слой состоит из эпоксидной смолы, нетканых материалов и т. д. Этот слой защищает всю катушку от атмосферных осадков и эффективно предотвращает старение слоев изоляции а также продлевает срок службы реакторов. Поверхностная обработка краской с добавлением RTV-серии 100 (Силиконы холодного отверждения в аэрокосмической отрасли) защищает от УФ-излучения и загрязнения.
Крестовина реактора изготовлена из немагнитной стали. Это позволяет избежать потерь от перемагничивания и значительно уменьшить потери от вихревых токов. Крестовина реактора представляет собой жесткую сварную конструкцию в виде многолучевой звезды. К крестовине реактора производится подключение вводов фаз (A\B\C) и выводов (X\Y\Z), вместе с другими металлическими элементами находятся под рабочим напряжением, что исключает необходимость их заземления и сводит на нет вероятность пробоя между крестовиной и обмоткой ввиду нулевой разности потенциалов в промежутке между ними. Многолучевые крестовины применяют все ведущие лидеры реакторостоения Siemens (Германия), General Electric (США), Nokian Capaсitor (Финляндия), Coil Innоvation (Австрия).
Намотка реактора осуществляется вместе с установленными в каркасе крестовинами. В процессе намотки катушки производится опресовка и осевая и паралельная стяжка реактора методом транспозиции стеклобандажами. Стеклобандажи выполняются из ленты типа ЛСБ, пропитанной эпоксидным компаундом.
Выводы проводов реактора из каждого слоя катушки распределяются равномерно по крестовине и привариваются к ней аргонно-дуговой сваркой, данное решение позволяет избежать локальных нагревов в обмотке, а также не требует дополнительного обслуживания в процессе эксплуатации. Все ведущие производители реакторного оборудования применяют только сварные соединения. После сварки реактор поступает в вакуумные печи.
Реакторы после циклов запечки – полностью готовы к работе. Для защиты от УФ-излучений, загрязнения и от преждевременного старения изоляции, реактор красится пожаростойкой краской с добавлением смол RTV-серии 100 (Силиконы холодного отверждения в аэрокосмической отрасли). Покраска реактора осуществляется путем нанесения методом распыления.
Предлагаем потратить несколько минут вашего времени,оценить высокую культуру производства
1.1. Внешний осмотр и проверка на соответствие чертежам.
1.2. Измерение сопротивления обмоток постоянному току.
1.3. Измерение сопротивления изоляции обмоток.
1.4. Испытание электрической прочности изоляции приложенным переменным напряжением частотой 50 Гц.
1.5. Испытание электрической прочности изоляции индуктированным напряжением повышенной частоты.
1.6. Испытание электрической прочности изоляции грозовым импульсом.
1.7. Измерение индуктивных сопротивлений и потерь.
1.8. Проверка массы.
1. Измерить сопротивление обмотки и сопротивление изоляции (Ω) постоянному току по ГОСТ3484-88. Разностное значение сопротивления обмотки постоянному току должно быть менее 2% от указанного в паспорте, при той же температуре обмотки IEC 60076-1.
2. Испытать электрическую прочность изоляции одноминутным испытательным напряжением промышленной частоты по ГОСТ 22756-77 и ГОСТ 1516.2-97, IEC 60076-6 7.8.10
3. Измерение индуктивности (мГн) Отклонение от номинального значения ±3% для одной фазы и не может превышать ±2% от среднего значения 3-фаз IEC 60076-6 7.8.5
4. Индуцированное испытание на устойчивость к перенапряжению (испытание грозового импульса) IEC 60076-3.13
5. Проверка потерь мощности (кВт). Отклонение от указанного значения в паспорте изделия не должно превышать 10% IEC 60076-6 7.8.6
6. Для обнаружения локальных перегревов как в самой обмотке, так и в местах подключения, рекомендуем в процессе эксплуатации обследовать реактор при помощи тепловизора. Считаем такое обследование обязательным для поставляемого нами реакторного оборудования, поскольку при длительном либо частом перегреве химическая структура изоляции меняется, происходит её преждевременное старение и как следствие потеря диэлектрических свойств. Также, такое обследование, позволяет судить о потерях мощности и экономической выгоде использования оборудования. IEC 60076-11.
В связи с тем, что стандарты ГОСТ на «Реакторы» разработаны в 70-х годах, и по сегодняшний день не менялись, то наиболее полный и всеобъемлющий перечень испытаний можно найти в международном стандарте МЭК 60076-6 (Реакторы) и стандарт IEEE P57.16. Равняясь именно на эти стандарты, как наиболее жесткие и требовательные Hada Electric производит реакторы. Далеко не все испытания, рекомендуемые IEC можно провести на предприятии, где будет применяться оборудование, а тем более в процессе эксплуатации, ввиду очевидных ограничений. Предприятие НИПО РусЭнерго предлагает провести испытания в соответствии с IEC в лаборатории 850кВ.
Требования к опросному листу:
1.-Монолитная необслуживаемая конструкция. Реакторы заливаются многокомпонентным компаундом (эпоксидной смолой) и запекаются в автоклаве при необходимых температурах отверждения, избегая образований воздушных зазоров и микротрещин, для монолитности конструкции компаунд не позволяет изоляции растрескиваться при нагреве и ударных токах, улучшает динамическую и термическую стойкость;
2.-Защита изоляции от растрескивания при нагреве и ударных токах (Эпоксидный компаунд+RTV-силиконы холодного отверждения);
3.-Защита от влаги, и конденсата (IP67-межвитковая изоляция);
4.-Защита изоляции от растрескивания при нагреве и ударных токах (Эпоксидный компаунд+RTV-силиконы холодного отверждения)
5.-Немагнитная крестовина, под потенциалом, с применением аргонно-дуговой сварки выводов, равномерное распределение по многолучевой шине выводов провода обмотки реактора (для избежание локальных нагревов)
6.-Класс наrревостойкости - Н (180°С);
7.-Стяжка стекло бандажными лентами, пропитанными многокомпонентным компаундом;
8.-Наличие вертикальных каналов вентиляции;
9.-Аргонно-дуговая сварка и равномерное распределение по многолучевой шине выводов провода обмотки реактора (для избежание локальных нагревов);
10.-Болты для крепления проводников к линейным выводам-вводам реакторов должны поставляться комплектно с реактором и быть изготовлены из немагнитного (нержавеющего) металла;
Требуйте обязательно: эксплуатация и рекомендации:
11.-При вводе в эксплуатацию и на протяжении последующего года, инфракрасным измерительным оборудованием проверить состояние теплообразования реактора и соединение направляющего провода;
12.-Требования к расходам на техническое обслуживание товара: Обмотки реакторов должны быть монолитными и не требовать обслуживания в части подтяжки болтовых соединений;
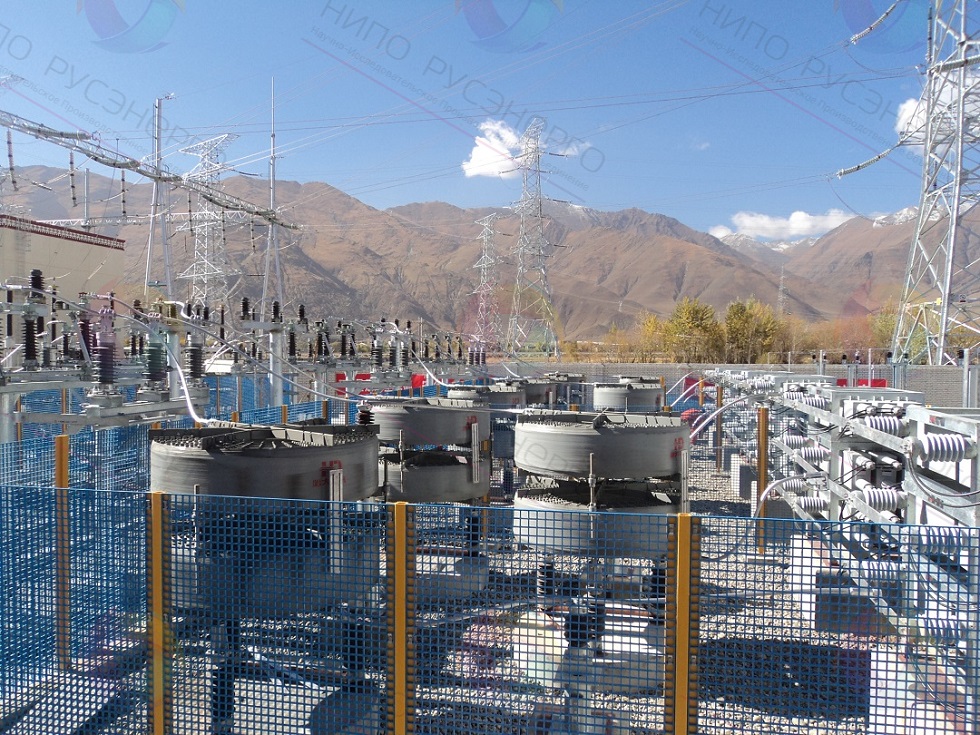
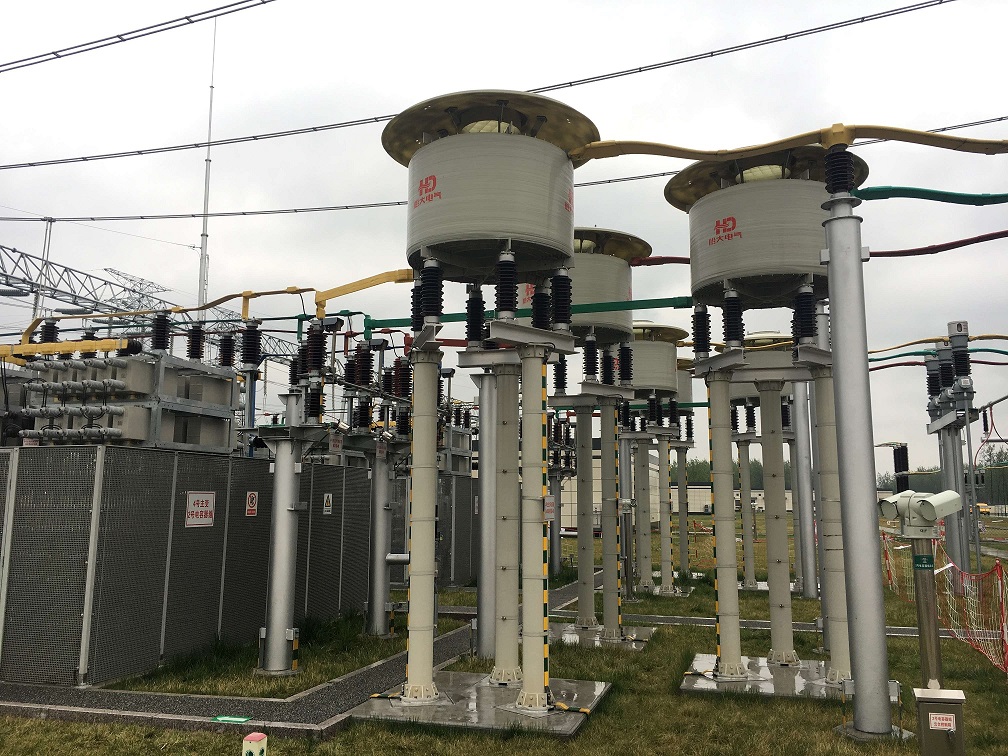
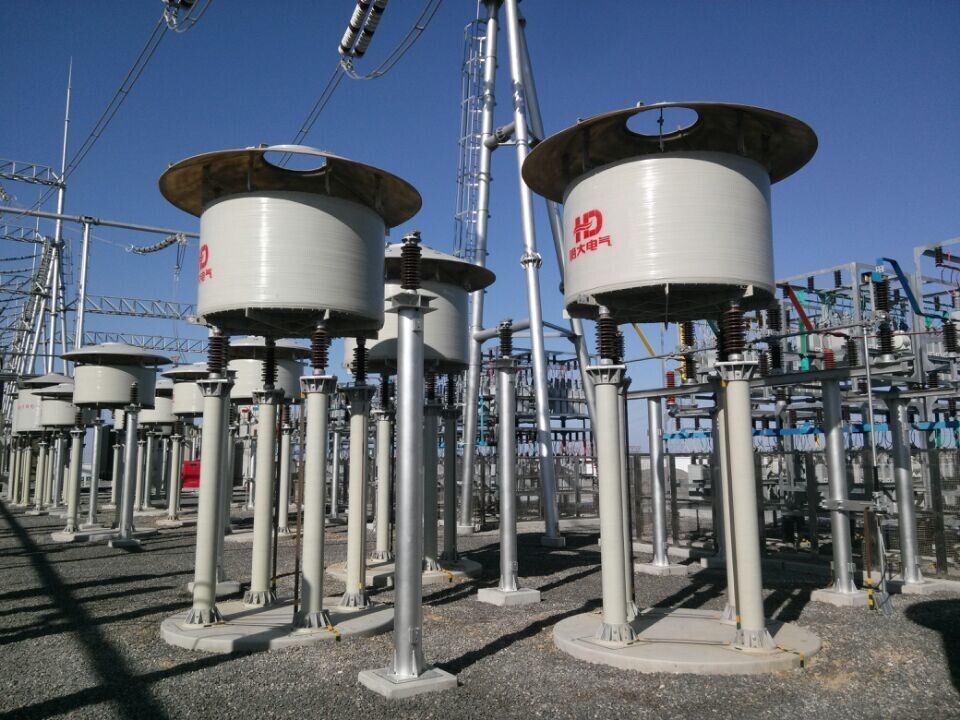
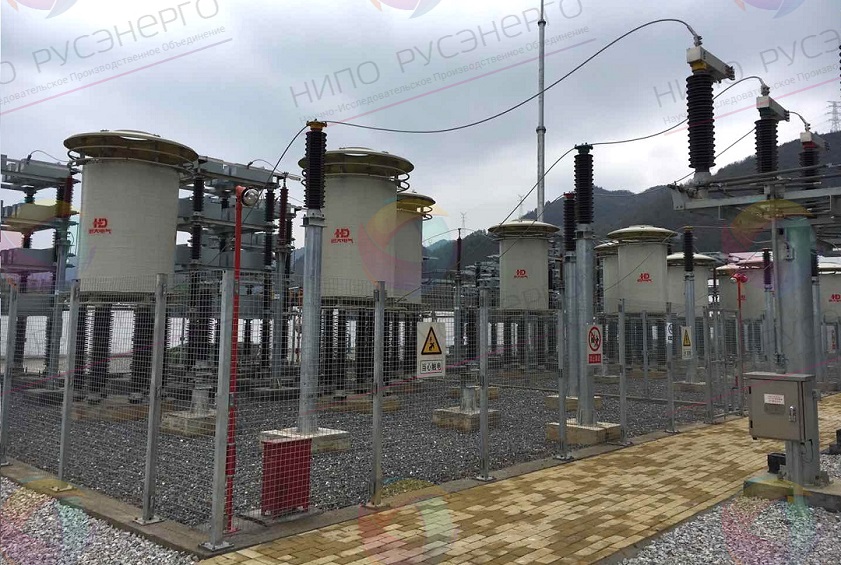
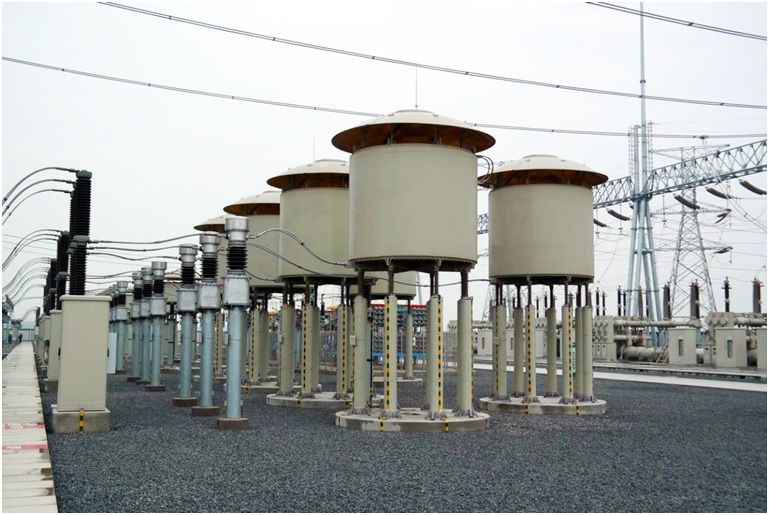
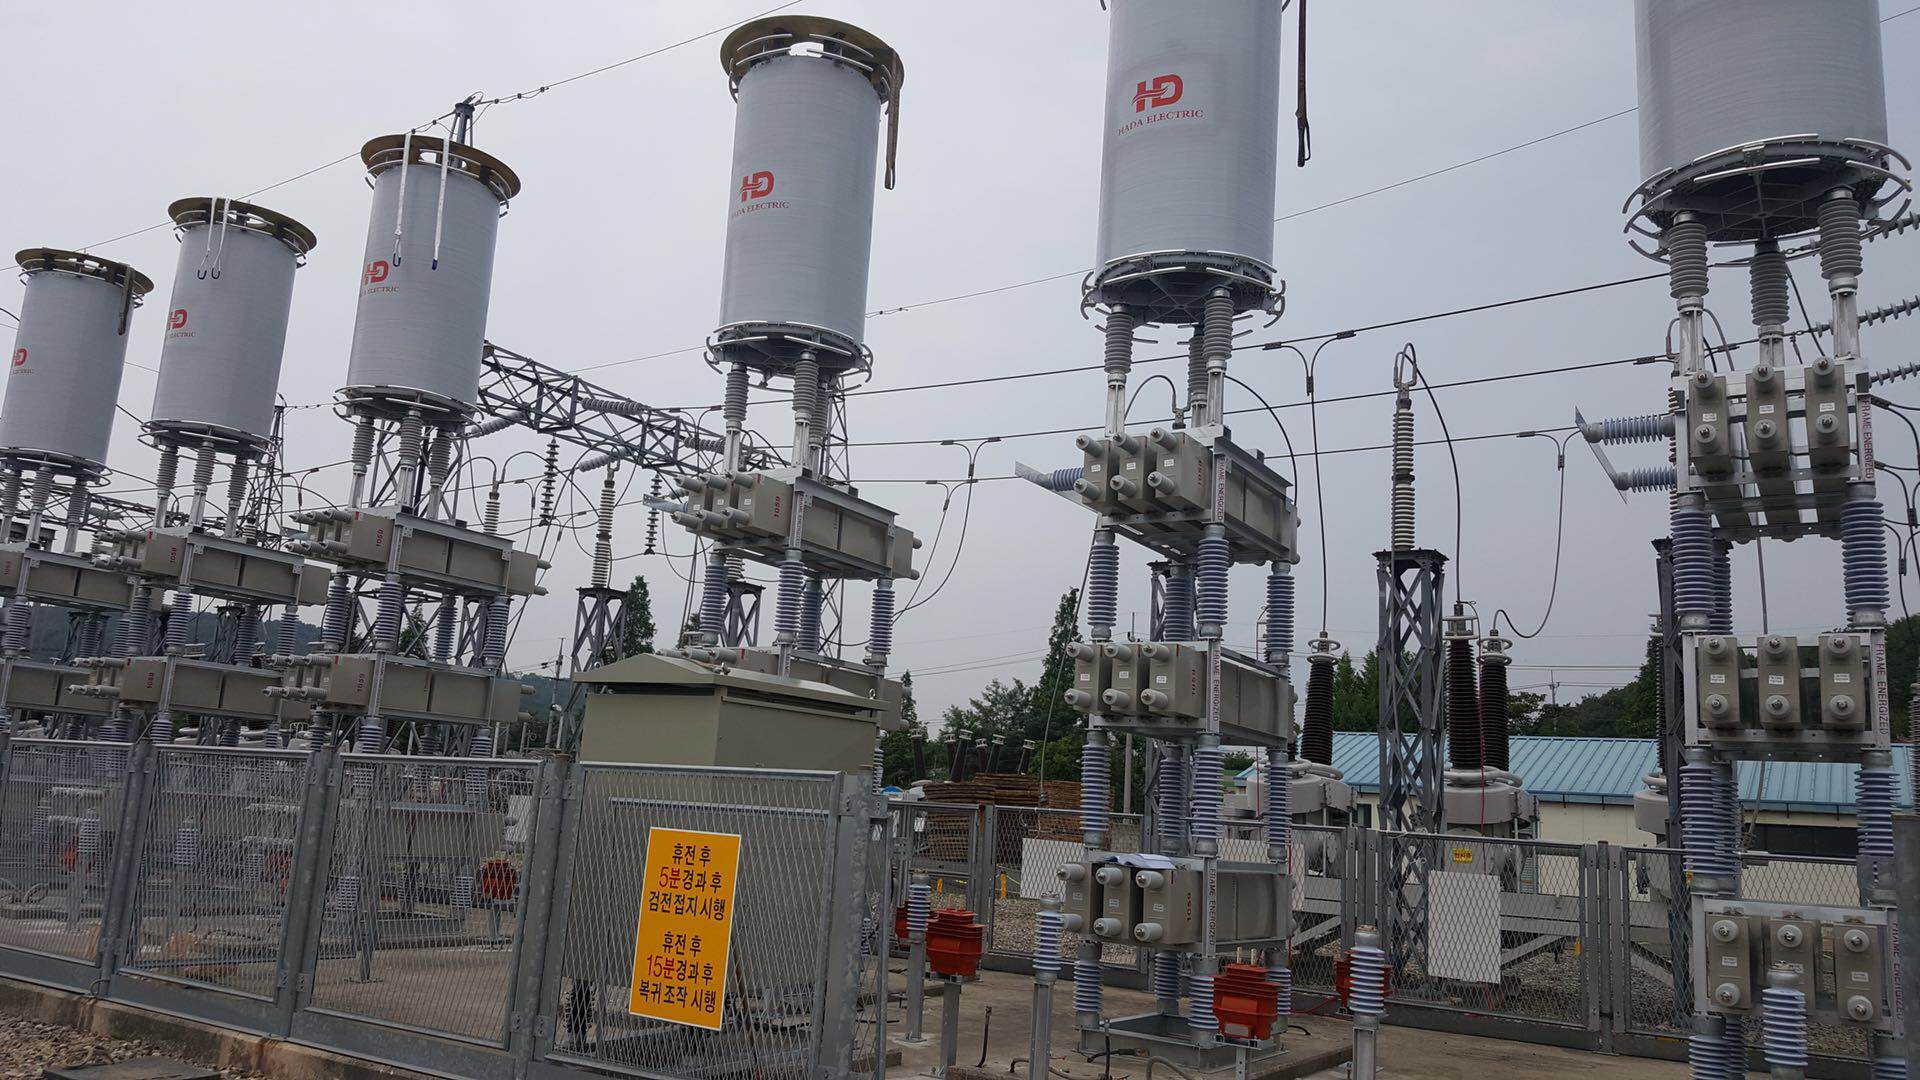
ФОТО КАЧЕСТВА, МОНОЛИТА и СРАВНЕНИЕ ЛУЧШИХ ПРОИЗВОДИТЕЛЕЙ
 |
| Nokian Capacitors |
Реакторы HADA ELECTRIC - SRPA RusEnergo | РТСТ, РТСТГ, РШОС, ФРТС, XKGKL, BKGKL, LKGKL






#Токоограничивающие реакторы
#Демпфирующие реакторы
#Фильтровые реакторы
#Шунтирующие реакторы
#Компенсирующие реакторы
#Сглаживающие реакторы
Следует отметить, что показателями надежности работы реакторов является качество его исполнения, низкие потери, Q-Фактор и конечно же многоэтапный технологический процесс (культура производства) и соответственно рабочая температура реактора при эксплуатации в номинальных токах при полной нагрузке. НИПО РусЭнерго предлагает к поставке реакторы 6-550 кВ, выполненные по технологии VPI (Vacuum Pressure Impregnation) или Вакуум Нагнетательная Пропитка. Данная технология является не только современной при реакторостроении, но и обеспечивает надежную, экономичную работу реакторов на весь заявленный срок службы. Идентичную технологию для производства сухих реакторов применяют Siemens (Trench), General Electric (Alstom) и другие международные электротехнические концерны. Положительное одобрение применения подобных методов производства реакторов в своих докладах неоднократно озвучивает Институт инженеров электротехники и электроники. Данные технологии являются базовыми, такими же как:Монолитная изоляция: Обмотки реактора герметизируются многокомпонентным компаундом, эпоксидными смолами которые после пропитки и запекания образуют механически прочный монолит: монолитная конструкция реактора обеспечивает полную защиту от влаги, ультрафиолета, загрязнений и механических повреждений. Это исключает риск расслоения изоляции и сохраняет стабильность параметров в течение всего срока службы.
Техническая поддержка на всех этапах: от консультации на стадии проектирования до шеф-монтажа. "Контакты".
По вопросам приобретения и заказ оборудования заполните заявку
МЫ В СОЦИАЛЬНЫХ СЕТЯХ


|
Материал подготовлен: НИПО РусЭнерго™ Распространение информации или данных, в частности, использование текстов (в том числе частично) или картинок производится только с нашего предварительного согласия. При использовании материала или его частей активная ссылка на источник обязательна. |